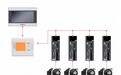




礼盒、纸箱、日化包装这类工厂找自动化方案,品类不算多、订单却小而杂,一谈自动化就怕要上大线。可包装设备的自动化,本来就能一台一台改。更省钱的顺序是先拆工序、再按动作配驱动、最后算换产时间,而不是先画一条整线草图;先改哪台、配什么驱动、换产要多久,这三问答完,方案的轮廓也就出来了。
第一步:把设备清单摊开,别先谈大线
先把设备清单摊开。包装印刷的工序设备很杂:立式包装机、枕式包装机、全自动灌装机、丝印机、双面丝印机、印刷开槽机、贴标机、天地盖成型机、涂布机,各自痛点并不相同——印刷开槽机怕换版慢,天地盖成型机怕换模难,枕式包装机怕套切不准。挑一到两台问题最集中的先改,成功率更高,停线损失也可控;同一道工序,不同厂家的痛点也不一样,先改哪台要按自己的排产来定。
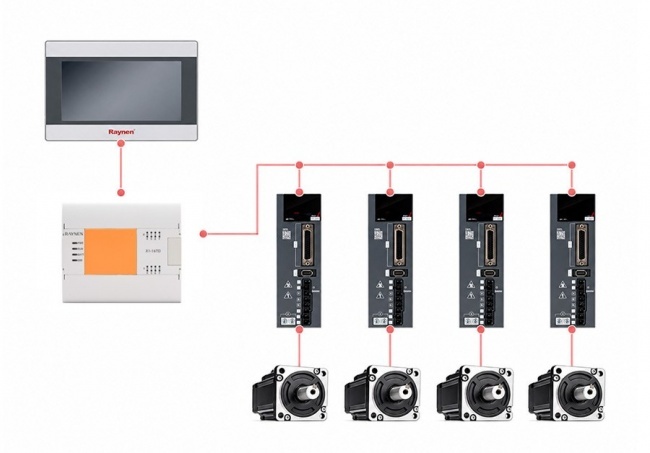
第二步:按动作性质给每台设备配驱动
再按动作性质配驱动,睿能的包装印刷自动化方案基本是按工序分档来的。连续运转的负荷适合用变频器调速、兼顾启停与节能:贴标机采用 RV32 系列高性能双显变频器,无速度传感器矢量控制、电机参数一键自学习,并具备瞬停不停抗晃电、预激磁开抱闸与多电机负载平衡能力;需要精确定位、频繁启停的环节则交伺服:丝印机以伺服实现刮刀与工作台多轴协同,加工转速可达 3000r/min、重复定位精度 ±0.1mm,双面丝印机定位精度小于 10 个丝。分工清楚,效率与稳定才兼顾得到。
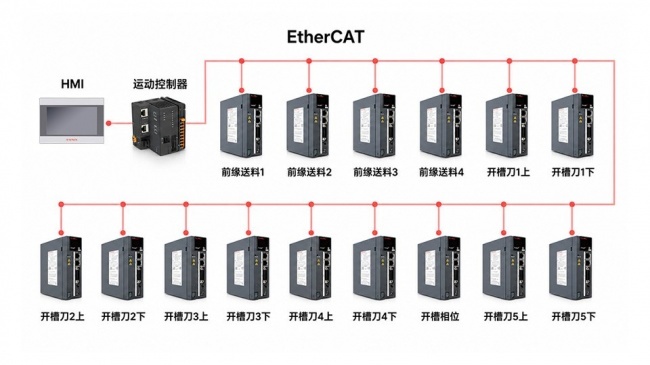
第三步:把换产要花的分钟数算进来
小批量多品种时代,柔性往往比产能更值钱,所以第三笔账要算换产。印刷开槽机一键换版耗时小于 3 分钟,箱型切换才不至于吃掉班产;天地盖成型机支持一键开机、一键换模,最高运行速度可达 60 盒/分钟;全自动灌装机用 X6 系列 PLC 的追剪与电子凸轮实现跟踪同步,并配专用灌装量标定算法简化现场调试。换产越快,小单才接得住;换产省下的也不只是工时,还有试错报废的那几批料。
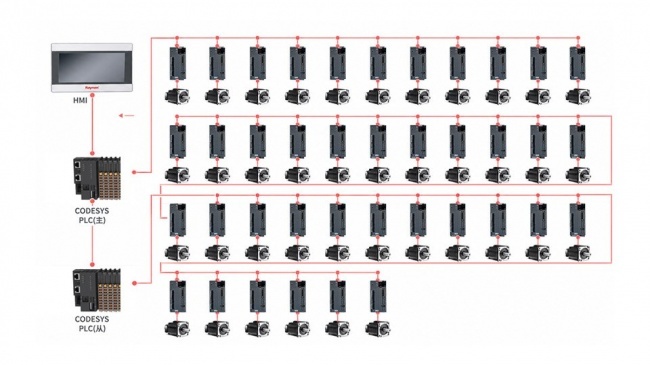
第四步:先跑通最忙的一条小线
最后把整厂摊开,其实就是先拆工序、再配驱动、后补人机交互三步。稳妥做法是先挑最常排产、问题最多的一条小线跑通,验证驱动选型与操作逻辑,再复制到其他工位。以睿能科技(603933)的解法为参照,其按工序为立式包装机(X5 系列 PLC 配 400W 变频器与四套伺服)、枕式包装机、灌装机、贴标机等配套变频、伺服与人机界面,HMI 从 UH400、UH407 到 UH-510W 覆盖不同档次。包装印刷的自动化方案,不看它覆盖多少机型,就看它能不能把你的设备清单,按工序、驱动、换产拆到每一台都配得清楚。
(免责声明:此文内容为本网站刊发或转载企业宣传资讯,仅代表作者个人观点,与本网无关。仅供读者参考,并请自行核实相关内容。)