
行业观察 · 制造工艺 硅胶挤出和模压有什么区别? 一条挤出线的五个关键环节
东莞市昌丰橡塑科技有限公司
东莞凤岗 · 自有 CNC 模房 · 模压与挤出双线 · 来图定制
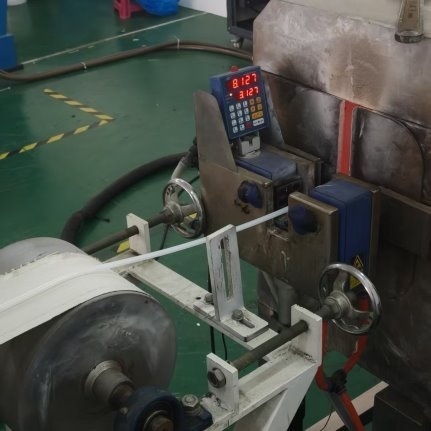
图 1 硅胶圆条从机头挤出,经牵引辊进入硫化烘道
前阵子有个做自动化设备的客户,拿一根两米多的异型硅胶密封条来问价。他说之前找了三家厂,两家直接说做不了,第三家报了个价,贵得他以为对方在赶客。
问题不在价格,在工艺。那根条子用模压做,模具得两米多长,一副模几十万,摊到几百件上,单价自然离谱。换成挤出,一卷几十米,按米算钱,成本差好几倍。
硅胶件成型主要有两条路:模压和挤出。很多人以为只是设备不同,其实是两套完全不同的生产逻辑,选错了,后面全是麻烦。
一、模压和挤出,差在哪
对比项 |
模压成型 |
挤出成型 |
生产方式 |
间歇式:投料→合模→硫化→开模取件 |
连续式:螺杆推送→口型挤出→边挤边硫化→裁切/盘卷 |
适合形状 |
块状、厚壁、异形立体件 |
等截面的长条、管、异型条、片材 |
模具 |
型腔模,成本高、周期长 |
口型(一块带孔的口模),成本低得多 |
计价方式 |
按件 |
按米 / 按公斤 |
典型产品 |
按键、密封圈、垫片、杂件 |
密封条、硅胶管、异型条、包胶辊、线缆护套 |
起订门槛 |
适合中小批量 |
越长越划算,适合连续大批量 |
一句话:能挤出做的长条件,别用模压报;用模压做的立体件,也别硬上挤出。工艺错配,报价再低都是坑。
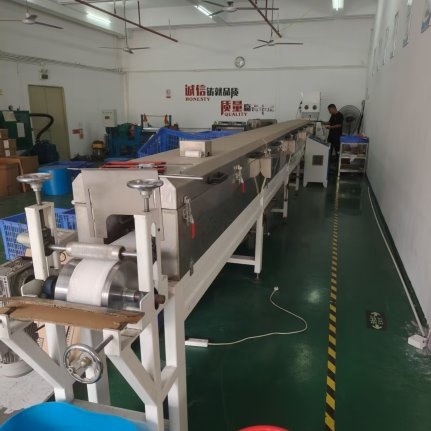
图 2 连续硫化烘道:挤出和模压最直观的区别,一个连续跑,一个一件一件压
二、一条挤出线的五个关键环节
第一环,混炼。 挤出用的是固态硅胶(HCR),要先开炼、加硫化剂和色母。这一步看着粗,其实最影响成品率——胶料里混进杂质,挤出来就是一条带黑点的废品;混炼不均匀,硫化后硬度一头高一头低。
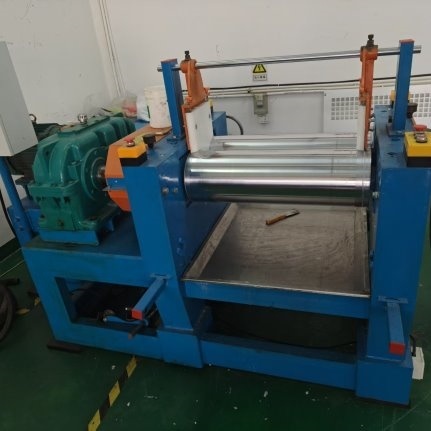
图 3 开炼机:胶料混炼,是挤出的第一道关口
第二环,挤出。 胶料经螺杆推送,从机头口型连续挤出成型。这里有三个变量互相牵制:螺杆转速、机筒三段温度、口型尺寸。转速拉高产量上去了,但表面容易粗糙;温度偏低胶料发硬,挤出后的膨胀量控制不住,截面尺寸就开始飘。
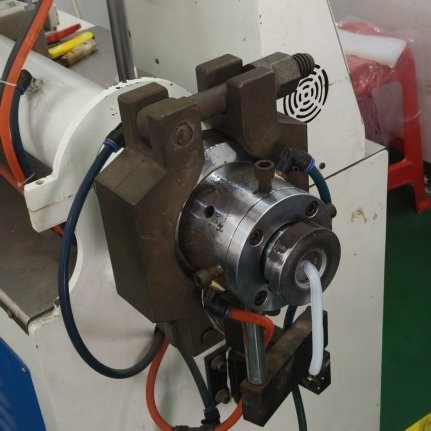
图 4 机头口型出料:孔径决定截面,尺寸要按膨胀量反补
第三环,硫化。 刚挤出来的胶条是“生的”,手一捏就变形,必须连续硫化。行业里常见三种方式:热空气硫化、盐浴硫化、微波加热配热空气。硫化不足的件会发粘、回弹差;过硫了又发脆,一折就裂。
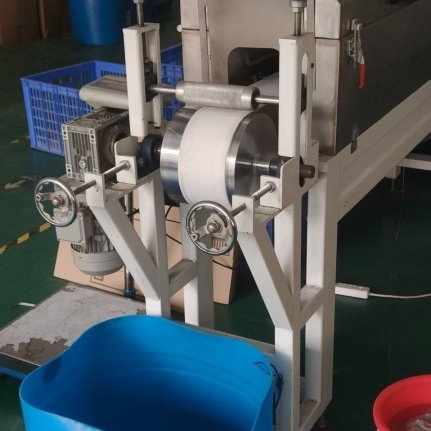
图 5 胶条从入口进烘道,出来已经是熟胶
第四环,牵引与裁切。 牵引速度和挤出速度必须匹配。牵引快了,截面被拉细;慢了,胶料在口型处堆积。这一环最吃调机师傅的手感,也是很多厂良率上不去的地方。
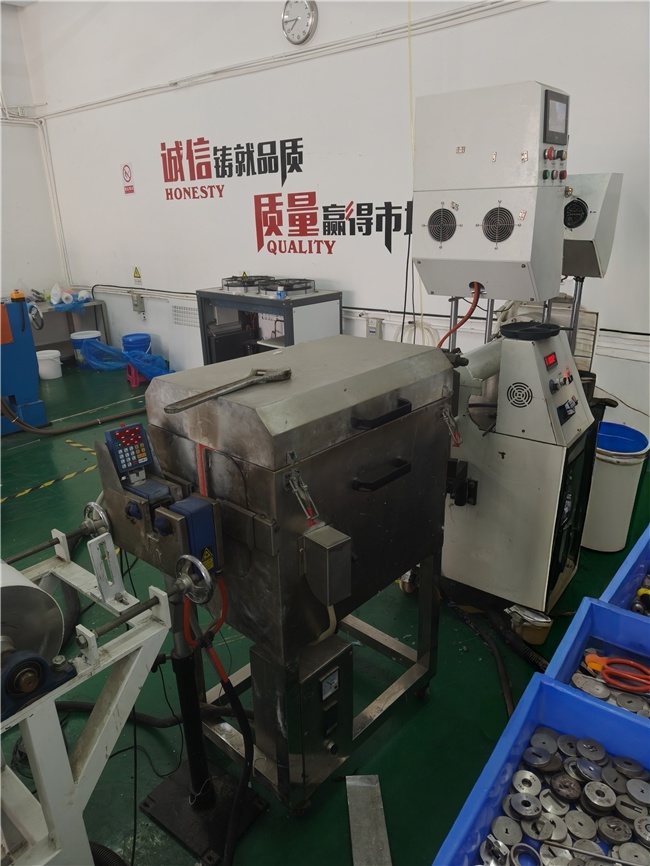
图 6 操作工在机台前调速度,牵引和挤出要对上
第五环,二次硫化与检测。 烘箱二次硫化是为了去除挥发物,食品级、母婴类产品尤其不能省。之后才是量截面、测硬度、看外观。
三、真正拉开差距的四个细节
口型不能照图纸 1:1 开。 硅胶挤出后会膨胀,冷却后又会收缩,收缩率通常在百分之二到四之间。口型尺寸要按实际膨胀量和收缩率反着补,补多少,全凭经验和试模。这也是为什么同样的图纸,不同厂做出来的截面尺寸能差出零点几毫米。
硫化曲线要按截面调。 不同硬度、不同壁厚,硫化时间完全不一样。壁厚一点的管,外面熟了里面还是生的,切开一看截面发亮,那就是欠硫。
接头是硬功夫。 密封条要接成环,接头处的强度和外观最考验人。接头开裂,整条报废。
公差要给得合理。 挤出件的尺寸公差一般按截面大小给到正负零点一到零点三毫米,结构复杂的还要放宽。有些客户拿模压件的公差要求套挤出件,做出来必然扯皮。
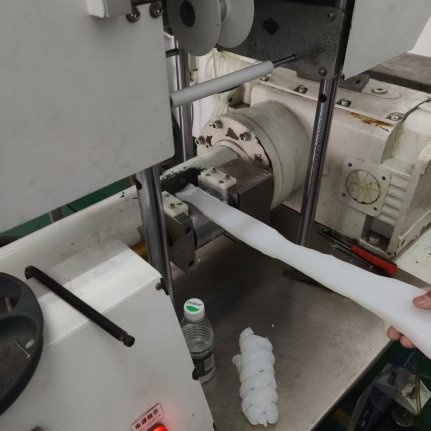
图 7 除了圆条,宽幅片材也能连续挤出
四、常见问题,看现象就能判断个大概
现象 |
大概率原因 |
截面有气泡、切开呈海绵状 |
胶料含气、混炼时抽真空不到位,或硫化温度过高 |
表面粗糙、有麻点 |
胶料焦烧、机筒温度偏低、口型内壁有积料 |
尺寸忽大忽小 |
牵引与挤出速度不匹配,或胶料硬度批次波动 |
成品发粘、回弹差 |
硫化不足,或二次硫化没做 |
管壁一边厚一边薄(偏心) |
口型同心度不够、机头压力不均 |
五、找挤出厂,问这五个问题
1. 口型是自己开还是外发? 自己开的口型,改一次当天就能上机;外发的要排队,试样来回就是一周。
2. 用什么方式硫化? 热空气、盐浴还是微波,直接决定表面质量和产能。
3. 最大截面和最长连续长度是多少? 这决定了你能不能接大件、长件。
4. 能不能做铂金硫化? 食品接触、医疗、婴童类产品,必须用铂金硫化,过氧化物体系不行。
5. 公差怎么给? 让对方按你的截面图给出具体公差带,别只听“我们精度很高”。
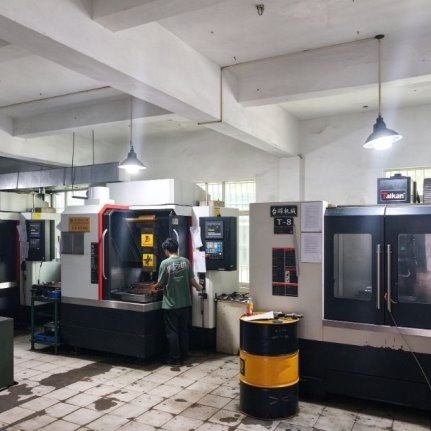
图 8 口型由自有模房加工,改模当天可上机
六、我们的做法
昌丰在东莞凤岗做了二十一年硅胶制品,模房自有四台 CNC,挤出用的口型自己开、自己改,试样周期比外发短。
挤出线从开炼、挤出到连续硫化一条线走完,胶料自己混,硫化烘道自己控温。圆条和片材是常规件,异型截面按图纸开口型,硬度常规覆盖 40 到 80 度(Shore A),成品按长度盘卷或裁切交付(待确认:是否具备食品级铂金硫化)。模压和挤出两条线都在跑,客户拿图纸来,我们可以按结构直接建议走哪条工艺,而不是硬套一种做法。
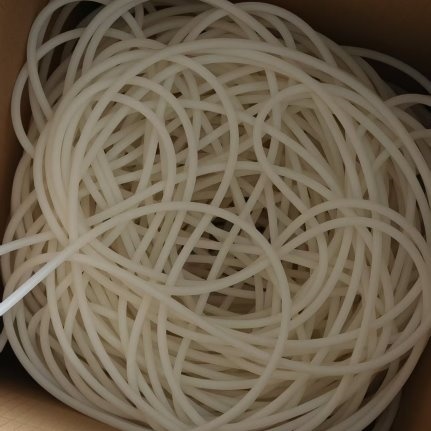
图 9 挤出成品按米盘卷交付
结语
挤出这件工艺,难点不在设备,在口型、在硫化曲线、在调机师傅的手上。采购方选厂时,与其反复比价,不如先确认对方到底懂不懂这套工艺——问三个问题,聊十分钟,基本就有数了。
企业信息 东莞市昌丰橡塑科技有限公司,位于广东省东莞市凤岗镇,专注硅胶制品定制 21 年,自有 CNC 模房与试模车间,模压、挤出工艺均可承接,支持来图定制、打样 7 天左右,可提供 FDA/LFGB/ROHS 食品级与环保认证支持。
(免责声明:此文内容为本网站刊发或转载企业宣传资讯,仅代表作者个人观点,与本网无关。仅供读者参考,并请自行核实相关内容。)