
机床说上“普通话”,首套对标国标的微小径刀具研磨线进入企业验证
在不少刀具厂的车间里,设备是新的,数据却是断的。主轴转了多少转、这批活干了多少件、良率是多少、哪台机床报过警,这些信息停留在各自的控制系统里,靠班组长拿本子抄,抄完再录进表格。设备越多,账越糊涂。
这是制造业数字化转型中最常见的一道坎:数据孤岛。传统国产研磨设备普遍存在通信协议不统一、接口不开放的问题,难以与工厂的 MES、ERP 系统对接,生产过程缺乏实时数据支撑,质量追溯更无从谈起。由浙江万里学院跨学科团队与宁波创启自动化科技有限公司联合研制的 CQ-MZJ-1 高精度智能微小径刀具全自动研磨线,选择从设计之初就处理这件事——设备严格遵循 GB/T 41970-2022《智能工厂 数控机床互联接口规范》,开发 NC-Link 与 Modbus TCP 双模通信架构,使自己在智能工厂中成为一个可管理、可追溯的节点,而不是一台孤立的加工机器。
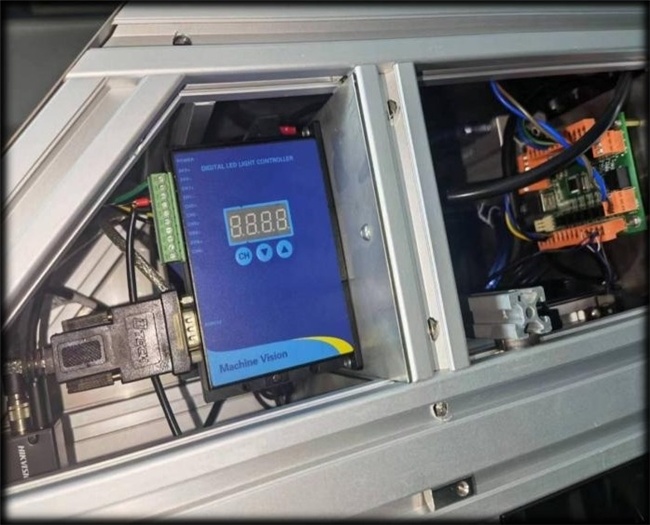
图 1 设备内部的视觉与控制模块
在架构上,团队做了三层设计。设备层实时采集主轴转速、进给负载、伺服位置、振动传感器数据、视觉检测结果、I/O 信号与工艺参数;网关层由工业网关统一完成地址映射、字段标准化、时间戳同步与数据校验,把异构数据封装为统一格式;系统层通过标准接口向上对接 MES 与 ERP,并支持 OPC UA 与 RESTful API,兼容 SCADA 及数字孪生系统。
双模协议的设计考虑的是落地现实。NC-Link 面向符合国标要求的机床互联场景,具备毫秒级实时数据交互与设备反向控制能力;Modbus TCP 在 PLC、网关、检测传感器中普及度高,用于兼容现有设备的快速接入。两种协议可按客户工厂的实际情况选择或同时启用,无需彻底替换现有硬件,加装协议转换网关、部署采集模块即可完成异构设备的数据接入。
参数不是拍脑袋定的。团队采用 L9(3⁴) 正交试验方法,以通信协议类型、采集频率、数据格式、网络负载四个因素为变量,以交互延迟、丢包率、追溯完整率、执行匹配度为优化目标,通过多组对比试验确定最优组合,例如“NC-Link 增强协议 + JSON 数据格式 + 50Hz 采集频率”。相比全因子试验需要的上百组测试,正交试验在保证分析可信度的前提下压缩了试验规模,也节约了硬质合金毛坯、砂轮等贵重物料的消耗。
验证环节同样严格。团队搭建等效通信测试床开展正交试验,并进行 72 小时不间断满负荷通信稳定性测试,统计丢包率、传输延迟、数据追溯完整率与通信中断次数。针对工业现场的电磁干扰,采取屏蔽网线、电磁隔离器件、网关接地、布线避开动力电缆桥架等措施,降低主轴启停与变频器带来的噪声扰动。
数据最终要落到颗粒度上。设备为每一支加工刀具赋予唯一身份标识,贯穿上料、定位、磨削、检测、下料全流程,记录工前视觉检测结果、工中磨削参数(电流、负载)与工后质量复检数据,形成单支刀具的全生命周期档案,做到工艺可查、质量可溯、责任可追。
“设备联网的价值不在‘能连’,在‘连上之后数据能用’。”汪永斌教授表示,标准化接口的意义是让设备层与管理层的数据真正贯通,进而支撑生产调度、质量追溯、预测性维护与智能决策。
在业内人士看来,随着智能工厂建设推进,设备互联互通正从“加分项”变成“准入项”。对大量仍在数字化门槛外徘徊的中小制造企业而言,一台出厂即带国标接口、装好就能入网的设备,可能比一条需要整体改造的产线更现实。
(免责声明:此文内容为本网站刊发或转载企业宣传资讯,仅代表作者个人观点,与本网无关。仅供读者参考,并请自行核实相关内容。)